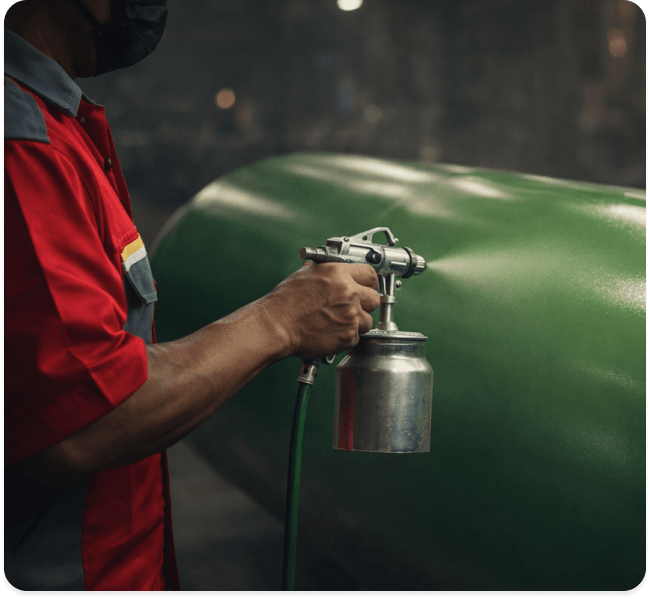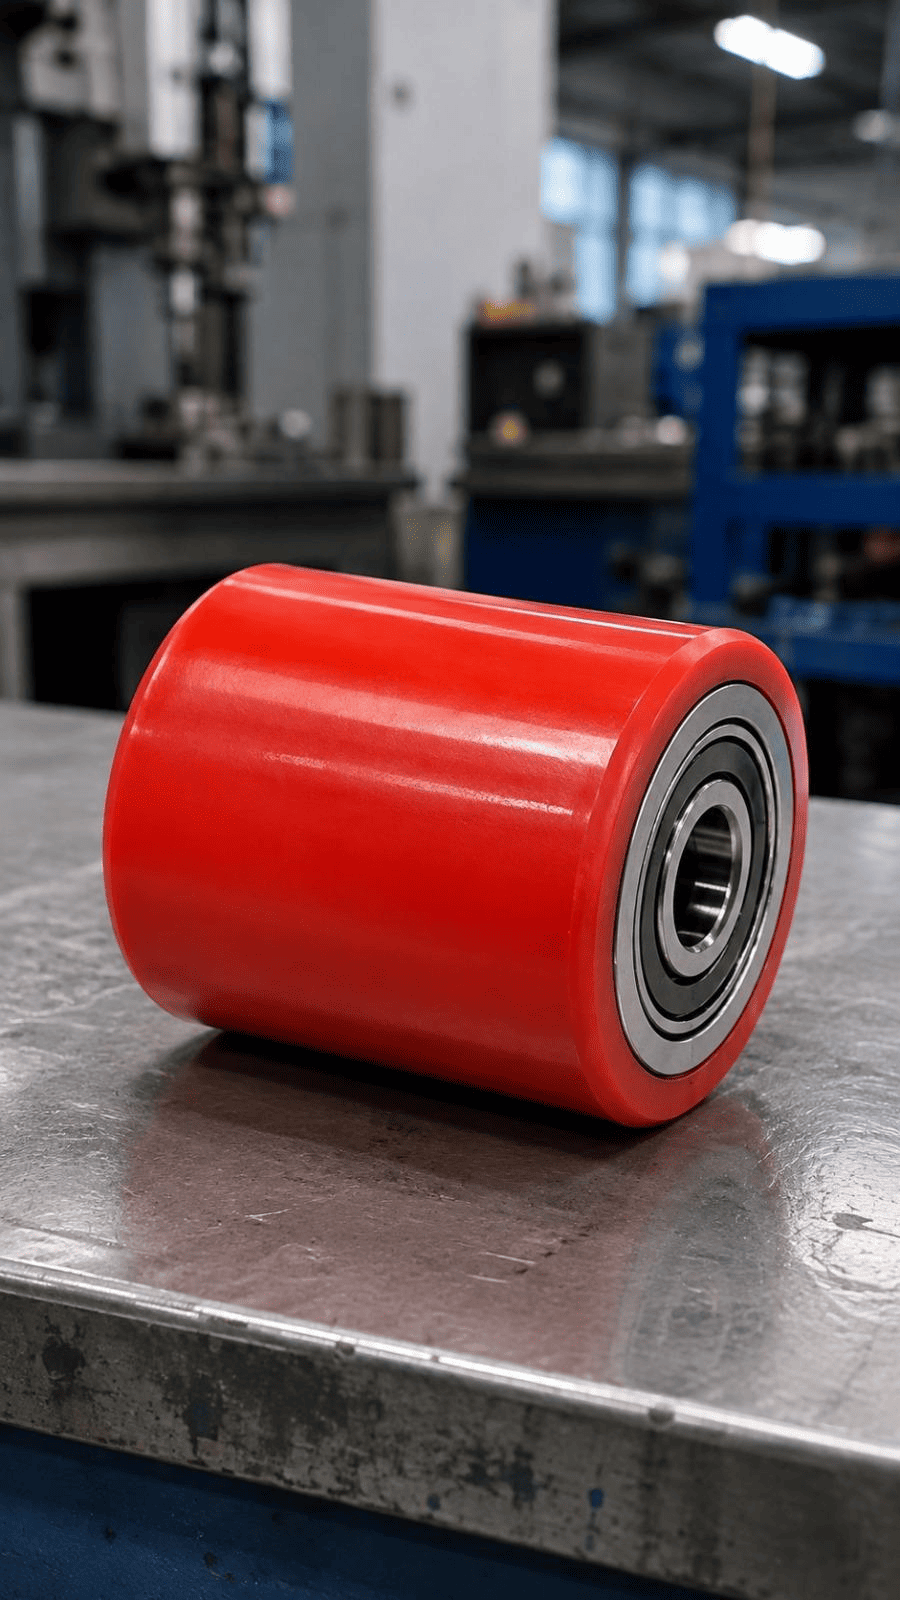


Material Polyurethane sering jadi andalan untuk melapisi bagian dalam (interior) hidrosiklon yang setiap hari harus menghadapi hantaman aliran slurry berkecepatan tinggi. Ketika campuran cairan dan partikel padat masuk lewat jalur tangensial, pusaran air akan berputar mengikuti bentuk silinder dan kerucut alat, sehingga permukaan dalamnya terus-menerus terkena gesekan, benturan, dan tekanan kuat. Jika tidak dilapisi pelindung yang tepat, gesekan ekstrem ini bisa mengubah bentuk (geometri) hidrosiklon, merusak hasil pemisahan material, hingga membuat komponen cepat aus dan harus sering diganti.
Kabar baiknya, cast polyurethane bisa dicor langsung mengikuti lekuk dalam hidrosiklon untuk membentengi area yang paling rawan tergerus slurry. Tapi ingat, rahasia keawetan lapisan ini tidak hanya diukur dari tingkat kekerasannya (hardness) saja. Agar proteksinya maksimal, seluruh prosesnya harus digarap sebagai satu kesatuan produksi yang presisi—mulai dari kondisi shell logam, analisis pola keausan, kualitas las, ketepatan bubut, proses etsa dan persiapan permukaan (surface preparation), sistem pengeleman (bonding), teknik casting, proses matang (curing), hingga tahap quality control akhir.
Mengapa Interior Hidrosiklon Cepat Mengalami Keausan?
Hidrosiklon digunakan untuk memisahkan partikel dalam aliran berdasarkan karakteristik seperti ukuran dan densitas. Peralatan ini banyak digunakan untuk klasifikasi, desliming, dan dewatering pada berbagai industri.
Feed masuk dengan tekanan tertentu, kemudian membentuk gerakan berputar yang mendorong fraksi lebih berat ke bagian luar dan ke bawah. Karena seluruh proses terjadi pada ruang yang relatif sempit, dinding interior menerima kontak intensif dari partikel padat.
Keausan biasanya tidak merata. Area inlet menerima perubahan arah aliran secara mendadak, bagian cone menghadapi peningkatan kecepatan, sedangkan spigot atau apex menerima aliran padatan yang lebih pekat. Vortex finder juga dapat aus akibat turbulensi dan gesekan. Jika satu area menipis lebih cepat, bentuk aliran di dalam hidrosiklon dapat ikut berubah.
Dampak Keausan Bukan Hanya Kebocoran
Kerusakan interior sering baru dianggap serius setelah shell bocor. Padahal, perubahan kecil pada diameter spigot, permukaan cone, atau posisi liner sudah dapat memengaruhi pola aliran dan hasil pemisahan.
Liner yang terkikis tidak merata dapat menciptakan permukaan bergelombang, celah, atau area kasar yang meningkatkan turbulensi.
Karena itu, tujuan penggunaan Polyurethane bukan sekadar menutup permukaan logam, tetapi membantu mempertahankan geometri kerja hidrosiklon selama mungkin.
Mengapa Cast Polyurethane Relevan?
Cast polyurethane merupakan elastomer yang dapat diformulasikan dengan berbagai tingkat hardness, ketahanan abrasi, resilience, dan ketahanan terhadap lingkungan kerja. Covestro mencatat bahwa cast PU dapat menawarkan ketahanan terhadap abrasi, sobek, bahan kimia, serta hidrolisis, tergantung sistem bahan yang dipilih. Hidrosiklon juga termasuk salah satu aplikasi untuk sistem cast polyurethane tertentu.
Karakter elastis membantu material menyerap sebagian energi benturan partikel. Produsen hidrosiklon juga menggunakan polyurethane dalam bentuk injection moulded maupun hand cast karena bobotnya relatif ringan, tahan abrasi, dan dapat dibuat sebagai komponen yang dapat diganti.
Keunggulan tersebut tidak berarti satu formulasi cocok untuk semua aplikasi. Polyurethane berbasis polyester dan polyether, misalnya, dapat memberikan karakter berbeda terhadap air, hidrolisis, pelarut, temperatur, dan beban mekanis. Pemilihannya harus mengikuti kondisi aktual, bukan hanya warna material atau nilai Shore hardness.
Data Operasi yang Perlu Dikumpulkan
Sebelum membuat atau mengganti liner, teknisi perlu memahami jenis slurry, ukuran dan bentuk partikel, konsentrasi padatan, temperatur, tekanan feed, kandungan air, bahan kimia, serta target kapasitas pemisahan.
Riwayat liner lama membantu membedakan masalah material dari masalah desain atau operasional.
Jika kerusakan selalu terjadi di titik yang sama, penambahan ketebalan belum tentu menjadi jawaban. Penyebabnya bisa berasal dari geometri inlet, alignment, tekanan, ukuran apex, atau distribusi feed.
Tanda Interior Perlu Dievaluasi
Pemeriksaan sebaiknya dilakukan ketika ditemukan penipisan liner, retak, sobek, gelembung, delaminasi, bagian yang terasa terlalu lunak, atau logam yang mulai terbuka. Kebocoran kecil di sambungan dan perubahan pola semprotan pada underflow juga perlu ditindaklanjuti.
Dari sisi proses, pressure drop yang tidak biasa, kapasitas yang berubah, atau hasil klasifikasi yang kurang konsisten dapat menjadi sinyal tambahan. Inspeksi saat shutdown terjadwal memungkinkan kondisi Polyurethane diukur sebelum kerusakan mencapai shell.
Tahapan Produksi Cast Polyurethane untuk Interior Hidrosiklon
Kualitas liner tidak dimulai ketika cairan PU dituangkan. Pekerjaan dimulai dari kondisi shell, akurasi dimensi, desain cetakan, dan kesiapan permukaan yang akan menerima bonding.
1. Pembongkaran dan Inspeksi Awal
Hidrosiklon dibongkar agar inlet, barrel, cone, vortex finder, dan spigot dapat diperiksa secara terpisah apabila desainnya modular. Deposit slurry dibersihkan sehingga pola keausan terlihat jelas.
Teknisi mengukur dimensi internal, ketebalan shell, posisi flange, lubang baut, serta keselarasan antarbagian. Data dibandingkan dengan drawing atau sampel komponen yang masih layak.
2. Pelepasan Liner Lama
Liner Polyurethane yang sudah aus dilepas tanpa merusak shell secara berlebihan. Sisa material, adhesive, karat, dan kontaminan dibersihkan agar kondisi logam dapat dievaluasi.
Setelah liner terangkat, teknisi mencari retak, pitting, deformasi, pori, serta bagian yang menipis. Area flange dan sambungan perlu diperiksa karena celah kecil dapat menjadi jalur masuk slurry ke belakang liner.
3. Perbaikan Shell Melalui Proses Las
Jika ditemukan retak, lubang, atau bagian logam yang tidak lagi memenuhi kebutuhan struktur, perbaikan las dilakukan sebelum pelapisan. Metode las dan filler harus mengikuti jenis material shell.
Panas pengelasan perlu dikendalikan agar badan hidrosiklon tidak berubah bentuk. Distorsi kecil pada bagian cone atau silinder dapat mengganggu pemasangan mold dan menghasilkan ketebalan liner yang tidak merata.
Setelah pengelasan, slag, spatter, undercut, porositas terbuka, dan tonjolan harus dihilangkan. Weld bead diratakan dengan gerinda atau machining. Polyurethane tidak boleh digunakan untuk menyembunyikan cacat struktur yang belum diperbaiki.
4. Bubut dan Koreksi Dimensi
Proses bubut dilakukan pada komponen yang memungkinkan dikerjakan secara rotasional, seperti sleeve, spigot, vortex finder, flange, atau bagian silindris tertentu. Tujuannya dapat berupa mengembalikan diameter, merapikan hasil las, memperbaiki kesentrisan, atau membentuk seat untuk liner.
Tidak semua badan hidrosiklon dapat langsung dipasang pada mesin bubut. Pada komponen besar atau kompleks, machining dilakukan dengan metode lain sesuai fasilitas. Setelah casting, bubut juga dapat digunakan untuk finishing diameter dan merapikan bibir liner.
5. Degreasing, Sandblasting, dan Etsa
Shell yang akan menerima bonding harus bebas minyak, grease, debu, karat, dan oxide scale. Parker merekomendasikan pembersihan minyak melalui solvent degreasing atau alkaline cleaning, kemudian penghilangan karat dan oksida dengan metode kimia atau mekanis sebelum adhesive untuk castable urethane diaplikasikan.
Sandblasting membersihkan kontaminan padat sekaligus membentuk profil permukaan. Pada material dan sistem bonding tertentu, etsa atau chemical etching dapat digunakan sebagai pretreatment tambahan. Proses ini tidak diterapkan sembarangan karena larutan, waktu kontak, pembilasan, dan pengeringannya harus cocok dengan jenis logam.
Setelah persiapan selesai, permukaan tidak boleh terkontaminasi ulang atau dibiarkan hingga mengalami flash rust.
6. Aplikasi Primer dan Bonding Agent
Primer dan bonding agent dipilih berdasarkan jenis logam, formulasi PU, temperatur curing, dan kondisi operasi. Lapisan diaplikasikan secara merata pada permukaan yang telah dipersiapkan.
Area kosong, lapisan terlalu tebal, kelembapan, atau debu dapat menciptakan titik awal delaminasi. Waktu pengeringan dan interval sebelum casting harus mengikuti sistem adhesive yang digunakan.
7. Pembuatan dan Pemasangan Mold
Mold menentukan bentuk akhir interior, ketebalan liner, posisi lubang, dan geometri jalur aliran. Karena performa hidrosiklon bergantung pada bentuk inlet, barrel, cone, vortex finder, dan apex, akurasi mold sangat penting.
Mold diposisikan terhadap shell menggunakan jig atau sistem centering. Celah antara mold dan logam diperiksa agar ketebalan Polyurethane tetap seragam di sekeliling komponen.
8. Penakaran, Pencampuran, dan Casting
Pada hot-cast polyurethane, prepolymer, curative, dan komponen lain diproses pada rasio serta temperatur yang ditentukan. Cast PU terbentuk ketika prepolymer bereaksi dengan chain extender, kemudian melalui curing untuk membangun struktur tiga dimensi. Perbedaan sistem TDI, MDI, polyether, atau polyester memengaruhi viscosity, pot life, hardness, dan sensitivitas proses.
Material dicampur hingga homogen dan, bila proses mensyaratkan, dikondisikan untuk mengurangi udara terperangkap. Campuran kemudian dituangkan secara terkendali ke celah mold sebelum pot life terlewati.
Penuangan terlalu cepat dapat menjebak udara, sedangkan penuangan terlambat dapat menghasilkan bagian yang tidak menyatu dengan baik. Jalur masuk dan ventilasi mold perlu direncanakan sejak awal.
9. Curing dan Post-Curing
Setelah casting, material dibiarkan bereaksi sampai cukup kuat untuk demolding. Temperatur, waktu, dan kestabilan pemanasan memengaruhi pencapaian sifat akhir. Beberapa sistem menggunakan hot casting dan post-curing, sedangkan sistem lain dapat diproses pada temperatur lebih rendah. Parameternya tidak dapat disamaratakan.
Demolding terlalu cepat dapat menyebabkan deformasi atau kerusakan tepi. Liner kemudian diteruskan ke post-curing apabila formulasi mensyaratkannya.
10. Finishing dan Quality Control
Kelebihan material pada flange, lubang, dan garis mold dipotong atau dikerjakan dengan bubut serta gerinda yang sesuai. Dimensi internal, ketebalan, hardness, dan keselarasan antarbagian kemudian diperiksa.
Quality control juga mencari void, bubble, retak, area tidak terisi, serta indikasi delaminasi. Sebelum dikirim, seluruh bagian perlu dirakit uji untuk memastikan flange, bolt hole, vortex finder, cone, dan spigot bertemu dengan benar.
Menjaga Umur Liner Setelah Dipasang
Umur Polyurethane dipengaruhi oleh material sekaligus cara hidrosiklon dioperasikan. Tekanan feed yang berubah-ubah, partikel oversize, benda asing, dan operasi di luar desain dapat mempercepat kerusakan.
Inspeksi berkala sebaiknya berfokus pada inlet, lower cone, spigot, dan sambungan. Jika desain menggunakan liner modular, bagian yang aus lebih cepat dapat diganti tanpa menunggu seluruh unit rusak. Komponen polyurethane yang interchangeable juga memungkinkan penggunaan material berbeda pada area dengan tingkat keausan tinggi.
Catatan jam operasi, tekanan, throughput, jenis slurry, dan ketebalan tersisa membantu membangun jadwal predictive maintenance.
Memilih Spesifikasi Berdasarkan Aplikasi
Hardness tinggi tidak otomatis memberikan umur pakai paling panjang. Material yang terlalu keras dapat kehilangan kemampuan menyerap impact, sedangkan material terlalu lunak dapat lebih cepat berubah bentuk. Formulasi juga harus mempertimbangkan paparan air, bahan kimia, temperatur, serta ukuran partikel.
Untuk lingkungan basah, ketahanan terhadap hidrolisis menjadi faktor penting. Covestro menjelaskan bahwa sistem MDI-ether tertentu memiliki ketahanan abrasi dan hidrolisis serta digunakan pada aplikasi hidrosiklon.
Karena itu, penentuan Polyurethane perlu dimulai dari data teknis dan sampel kerusakan. Ketebalan, hardness, jenis sistem, metode bonding, serta desain liner harus ditentukan sebagai kombinasi.
Rekondisi yang Menjaga Geometri dan Produktivitas
Interior hidrosiklon bekerja pada lingkungan berat meskipun tidak memiliki komponen mekanis yang berputar. Slurry terus mengikis permukaan dan dapat mengubah geometri sedikit demi sedikit. Ketika perubahan tersebut tidak dipantau, kualitas pemisahan dan kestabilan produksi ikut terdampak.
Cast Polyurethane membantu melindungi shell, menahan abrasi, dan membentuk kembali interior sesuai dimensi yang dibutuhkan. Hasil yang andal tetap memerlukan inspeksi menyeluruh, las yang rapi, bubut yang presisi, persiapan melalui sandblasting atau etsa, bonding terkontrol, casting tanpa cacat, curing sesuai formulasi, dan quality control setelah finishing.
PT ABBA Mulia memproduksi komponen hot-cast polyurethane yang dapat disesuaikan untuk kebutuhan industri, dengan kekuatan mekanis hingga 80 Shore D serta ketahanan terhadap impact dan abrasi. Kapabilitas perusahaan juga mencakup machine spare parts, steel welding, roll welding, machining, serta pekerjaan rekondisi di workshop sendiri sejak 1992.
Konsultasikan kondisi hidrosiklon, pola keausan, dan kebutuhan komponen Anda bersama PT ABBA Mulia. Evaluasi yang dimulai dari kondisi shell hingga data slurry membantu menentukan solusi Polyurethane yang lebih tepat untuk memperpanjang usia interior dan menjaga proses pemisahan tetap stabil.
PT ABBA Mulia
📍 Jl. Bojong Raya No. 28, Caringin, Kecamatan Bandung Kulon, Kota Bandung, Jawa
Barat